Lämpökäsittely 4: karkaisu, karkaisu, normalisointi, hehkutus
 May 27, 2019|
Lämpökäsittely 4: karkaisu, karkaisu, normalisointi, hehkutus
Ensinnäkin sammuttaminen
1. Mikä on sammuminen?
Teräksen karkaisu on yksi teräksestä, joka kuumennetaan kriittiseen lämpötilaan Ac3 (hypoeutektoiditeräs) tai Ac1: een (hypereutektoidi teräs) lämpötilan yläpuolelle, lämpösäilytys jonkin ajanjakson ajan, kokonaan tai osittain austeniittisuudesta, sitten suurempi kuin kriittinen jäähdytys kylmä nopeammin kylmän alle Ms: n martensiitin isoterminen lähellä lämpö- käsittelyprosessin (tai Ms) tai bainiitin muunnosta. Yleensä alumiiniseoksen, kupariseoksen, titaaniseoksen, karkaistun lasin ja muiden materiaalien kiinteän liuoksen käsittelyä tai lämpökäsittelyprosessia, jossa on nopea jäähdytys, kutsutaan sammutukseksi.
2. Sammutuksen tarkoitus:
1) parantaa metallituotteiden tai osien mekaanisia ominaisuuksia. Esimerkiksi: työkalujen, laakereiden jne. Kovuus ja kulutuskestävyys paranevat, parantavat jousen joustavaa rajaa, parantavat akseliosien mekaanisia ominaisuuksia jne.
2) parantaa joidenkin erikoisterästen materiaalisia tai kemiallisia ominaisuuksia. Esimerkiksi ruostumattoman teräksen korroosionkestävyyden parantaminen, kestävän magneettiteräksen jne. Lisääminen
Jäähdytyksen sammuttaminen, samoin kuin kohtuullisen valintamateriaalin valinnan lisäksi myös oikea sammutusmenetelmä, tavanomaiset sammutusmenetelmät, pääasiassa yhden nesteen sammutuksen, kaksinkertaisen nesteen sammuttamisen, sammutuksen, isotermisen sammuttamisen, paikallisen sammumisen.

3. Teräksisen työkappaleen ominaisuudet ovat sammutuksen jälkeen seuraavat:
(1) saatiin martensiitti, bainiitti, jäännös austeniitti ja muut epätasapainoiset (eli epävakaat) rakenteet.
(2) on suuri sisäinen jännitys.
(3) Mekaaniset ominaisuudet eivät täytä vaatimuksia. Siksi teräksen työkappale karkaisun jälkeen on yleensä karkaisun kautta
Toiseksi karkaisu
1. Mikä on karkaisu?
Karkaisu metallipuun tai sen osien sammutuksen jälkeen tiettyyn lämpötilaan, lämpösäilytys, tietyn ajan kuluttua tietyllä tavalla lämpökäsittelyprosessin jäähdytys ja karkaisu seuraa toimintaa, kun sammutuksen jälkeen on yleensä myös työkappaleen lämpökäsittely. menettelyn päättyessä, ja siten on yhdistetty sammutus- ja karkaisuprosessi, joka tunnetaan lopullisena käsittelynä.
2. Karkaisun ja karkaisun tärkeimmät tavoitteet ovat:
1) vähentää sisäistä rasitusta ja vähentää haurautta, karkaistavissa osissa on paljon stressiä ja haurautta, kuten esim. Ei-ajoaikainen karkaisu aiheuttaa usein muodonmuutoksia tai jopa halkeilua.
2) säätää työkappaleen mekaanisia ominaisuuksia, työkappaletta karkaisun jälkeen, suurta kovuutta, haurautta, jotta voidaan tyydyttää eri työkappaleet erilaisiin suorituskykyvaatimuksiin, voidaan säätää karkaisu, kovuus, lujuus, plastisuus ja sitkeys.
3) vakauttaa työkappaleen koon. Metallografinen rakenne voidaan stabiloida karkaisemalla sen varmistamiseksi, että muodonmuutosta ei tapahdu tulevassa käytössä.
4) parantaa joidenkin seostettujen terästen leikkaustehoa.
3. Karkaisu on:
(1) parantaa organisaation vakautta siten, että prosessin käyttökappale ei enää aiheuta organisaatiomuutosta, niin että työkappaleen geometrinen koko ja suorituskyky pysyvät vakaina.
(2) poistetaan sisäinen rasitus työkappaleen suorituskyvyn ja työkappaleen geometrian koon vakauden parantamiseksi.
(3) säädä teräksen mekaaniset ominaisuudet käyttövaatimusten täyttämiseksi.
Syy siihen, miksi karkaisussa on nämä vaikutukset, on se, että kun lämpötila nousee, atomien aktiivisuutta parannetaan, ja rauta-, hiili- ja muiden seostuselementtien atomeja voidaan levittää nopeammin, jotta saavutetaan atomien uudelleenjärjestely ja yhdistelmä, niin että muuttaa epävakaa epätasapainoinen rakenne asteittain vakaan tasapainorakenteena. Sisäisen stressin eliminointi liittyy myös metallin lujuuden vähenemiseen lämpötilan noustessa. Yleinen teräslämpötila, kovuus ja lujuuden lasku, plastisuus parani. Mitä korkeampi karkaisun lämpötila on, sitä suurempi on näiden mekaanisten ominaisuuksien muutos. Jotkin seostetut teräkset, joissa on korkeampi seostusaineiden pitoisuus, kun ne karkaistaan tietyssä lämpötila-alueella, saostavat hienoja metalliyhdisteitä, jolloin lujuus ja kovuus nousevat. Tätä ilmiötä kutsutaan toissijaiseksi kovettamiseksi.
Lämpötilavaatimukset: eri tarkoituksiin tarkoitetut työkappaleet olisi karkaistava eri lämpötiloissa käytettävien vaatimusten mukaisesti.
(1) leikkuutyökalut, laakerit, hiilihapotettavat ja sammuvat osat, pinnan karkaisuosat usein alle 250 ℃ matalassa lämpötilassa. Alhaisessa lämpötilassa karkaamisen jälkeen kovuus muuttuu vähän, sisäinen jännitys pienenee ja sitkeys kasvaa hieman.
(2) jouset 350 - 500 ℃: ssa karkaisulämpötilan alla, voidaan saavuttaa suuri elastisuus ja tarvittava sitkeys.
(3) hiilirakenteessa teräsosat valmistetaan tavallisesti 500 - 600 ℃ korkean lämpötilan karkaisussa, jotta saadaan aikaan sopiva ja hyvä lujuus ja sitkeys.
Teräs 300 ℃ karkaisussa, usein sen hauraus kasvaa, tätä ilmiötä kutsutaan ensimmäiseksi luonteen hauraudeksi. Normaalisti karkaisua ei saa suorittaa tässä lämpötila-alueella. Jotkin keskipitkän hiilen seosrakenteiset teräkset taipumus olla myös hauraita, jos ne jäähdytetään hitaasti huoneenlämpötilaan korkean karkaisun jälkeen. Tämä ilmiö tunnetaan toisena tyypin haurauteen. Molybdeenin lisääminen teräkselle tai sen jäähdyttäminen öljyssä tai vedessä karkaisun aikana voi estää toisen tyyppisen raskauden. Tämä hauraus voidaan eliminoida lämmittämällä toista tyypin haurasta terästä uudelleen alkuperäiseen lämpötilaan.
Tuotannossa, usein työkappaleen suorituskykyvaatimusten mukaisesti. Erilaisen lämmityslämpötilan mukaan karkaisu voidaan jakaa matalaan karkaisuun, keskilämpötilaan ja korkeaan karkaisuun. Lämpökäsittelyprosessia, joka yhdistää sammutuksen ja sen jälkeisen korkean lämpötilan karkaisun, kutsutaan sammutukseksi ja karkaisuiksi, toisin sanoen sillä on korkea lujuus ja hyvä sitkeys samanaikaisesti.
1) matalan lämpötilan karkaisu: 150-250 ℃, M takaisin, vähentää sisäistä rasitusta ja haurautta, parantaa muovin sitkeyttä, korkeampaa kovuutta ja kulutuskestävyyttä. Käytetään mittaustyökalujen, leikkuutyökalujen ja vierintälaakereiden valmistukseen jne.
Lämpötilan karkaisu 2): 350-500 ℃, T takana, on korkea elastisuus, sillä on tietty plastisuus ja kovuus. Käytetään jousien, taonta-kuolien jne. Valmistukseen.
3) korkean lämpötilan karkaisu: 500-650 ℃, S takana on hyvät kattavat mekaaniset ominaisuudet. Käytetään hammaspyörien, kampiakselien jne. Valmistukseen.
Kolmanneksi, normalisointi
1.Mikä on normalisointi?
Normalisointi on lämpökäsittely, joka parantaa teräksen sitkeyttä. Lämmitä teräselementit Ac3: een yli 30 - 50 ℃ lämpötilan jälkeen, lämmön säilyttäminen jonkin aikaa ilman jäähdytyksestä. Tärkein ominaisuus on, että jäähdytysnopeus on nopeampi kuin hehkutus, mutta pienempi kuin sammutus. Normalisoinnissa kiteytyneitä teräsrakeita voidaan puhdistaa hieman nopeammalla jäähdytyksellä, joka ei ainoastaan saa aikaan tyydyttävää lujuutta, vaan voi myös merkittävästi parantaa sitkeyttä (AKV-arvo) ja vähentää komponenttien halkeilutaipumusta. Joidenkin matalaseosteisten kuumavalssattujen teräslevyjen, taonta- ja valuosien normalisoinnin jälkeen materiaalien kattavat mekaaniset ominaisuudet voidaan parantaa huomattavasti, ja leikkausominaisuudet voidaan myös parantaa.
2. Normalisoinnilla on seuraavat tavoitteet ja KÄYTTÖ:
(1) hypoeutektoiditerästä varten, normalisoimalla liimarakenteeseen valssatun ylikuumentuneen karkean kiderakenteen ja wechsler-rakenteen valu-, taonta-, hitsausosien eliminoimiseksi; Viljan jalostus; Ja sitä voidaan käyttää ennen lämpökäsittelyä ennen sammuttamista.
(2) hypereutektoiditeräksen osalta normalisointi voi poistaa verkon sekundäärisen sementiitin ja tehdä helmi-jalostuksen, paitsi parantaa mekaanisia ominaisuuksia, mutta myös edistää tulevaa sferoidisaation hehkua.
(3) matalahiilisen syvävetoisen ohuen teräslevyn osalta normalisointi voi poistaa viljan rajavapaan sementin, jotta sen syvävetokyky paranisi.
(4) vähähiilisen teräksen ja vähähiilisisen matalan seostetun teräksen avulla, käyttämällä normalisointia, voi saada enemmän hienojakoisia hiutaleita Pearlite-rakenteeseen, tehdä kovuus lisääntyi hb140-190: een, välttää leikkuuterän ilmiötä leikkaamisen aikana, parantaa leikkauskäsittelyä. Keski-hiiliteräkselle normalisointi on edullisempaa ja kätevämpää, kun sekä normalisointi että hehkutus ovat käytettävissä.
(5) tavanomaisen keskisuuren hiilirakenteen osalta teräksen mekaanisissa ominaisuuksissa ei ole korkea, sitä voidaan käyttää paineenalennuksen ja korkean lämpötilan karkaisun sijasta, ei pelkästään helppokäyttöisen ja teräsrakenteen ja koon vakauden vuoksi.
( 6 ) Korkean lämpötilan normalisointi (150 - 200 Ac Ac3: n yläpuolella) korkean lämpötilan diffuusionopeuden vuoksi on suurempi, voi vähentää valujen ja sepien koostumuksen erottumista. Karkeat jyvät korkean lämpötilan normalisoinnin jälkeen voidaan tarkentaa toisella myöhemmällä normalisoimalla alemmassa lämpötilassa.
(7) Kaikkien höyryturbiinien ja matalan ja keskipitkän hiilidioksidiseoksen teräskattiloiden maanomistajien normalisointia käytetään tavallisesti bainiitirakenteen hankkimiseksi, minkä jälkeen korkean lämpötilan karkaisun avulla, kun sitä käytetään 400 ~ 550 ℃: ssa, sillä on hyvä kyky vastustaa hiipiä .
(8) Teräksen ja teräksen lisäksi normalisointia käytetään laajalti nodulaarisen valuraudan lämpökäsittelyssä, joten siinä on Pearlite-matriisia, joka parantaa nodulaarisen valuraudan lujuutta.
Koska normalisoinnille on tunnusomaista ilman jäähdytys, ympäristön lämpötila, pinoamismuoto, ilmavirtaus ja työkappaleen koko vaikuttavat rakenteen ja suorituskyvyn normalisoinnin jälkeen. Normaalia mikrorakennetta voidaan käyttää myös seostettujen terästen luokitusmenetelmänä. Yleensä näytteen mukaan kuumennetaan 900 ℃ 25 millimetrin halkaisijaltaan, organisaation ilmanjäähdytys, seostettu teräs voidaan jakaa Pearlite-, bainite-teräs-, teräs martensiittiterästä ja austeniittista terästä.
Neljä, hehkutus
1. Mikä on hehkutus?
Hehkutus on lämpökäsittelyprosessi, jossa metalli kuumennetaan hitaasti tiettyyn lämpötilaan, pidetään riittävän kauan ja jäähdytetään sitten sopivalla nopeudella. Hehkutuslämpökäsittely on jaettu täydelliseen hehkuttamiseen, epätäydelliseen hehkuttamiseen ja jännityksenpoistoon. Hehkutettujen materiaalien mekaaniset ominaisuudet voidaan testata vetolujuustestillä tai kovuuden testillä. Monet teräkset toimitetaan lämpökäsittelyssä. Rockwellin kovuuden testauslaitetta voidaan käyttää testaamaan HRB-kovuutta teräksen kovuuden testauksessa. Ohuemmille teräslevyille, teräshihnoille ja ohutseinäisille teräsputkille voidaan käyttää pinta-rockwell-kovuuden testeriä HRT-kovuuden testaamiseksi.
2. Hehkutuksen tarkoitus on:
(1) parantaa tai poistaa terästä valu-, taonta-, valssaus- ja hitsausprosessissa, joka johtuu erilaisista kudosvirheistä ja jäännösjännityksestä työkappaleen muodonmuutoksen, halkeilun estämiseksi.
(2) pehmentää työkappaletta leikkausta varten.
(3) tarkenna viljaa, parantaa organisaatiota työkappaleen mekaanisten ominaisuuksien parantamiseksi.
(4) lopulliseen lämpökäsittelyyn (karkaisu, karkaisu) organisaation valmistelemiseksi.
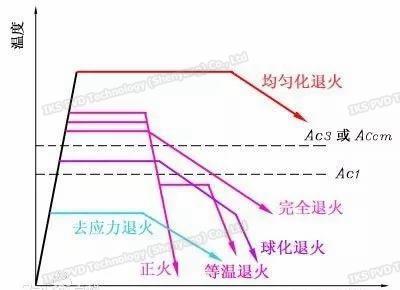
3. Yleiset hehkutusprosessit sisältävät:
(1) Täydellinen hehkutus. Käytetään keskipitkän ja matalan hiiliteräksen valun, taonta- ja hitsaukseen hienon karkean ylikuumenemisrakenteen mekaanisten ominaisuuksien jälkeen. Kaikki työkappaleeseen, joka on lämmitetty ferriitti-austeniittilämpötilaan yli 30 ~ 50 ℃ , lämmön säilyttäminen jonkin aikaa, ja sitten hidas jäähdytysuuni, austeniitti jäähdytyksen aikana muuttuu uudelleen, voi tehdä teräksen järjestämisestä.
(2) Spheroidisoiva hehkutus. Työkaluteräksen ja laakeriteräksen kovan kovettumisen vähentämiseksi taontauksen jälkeen. Työkappale lämmitettiin alkamaan austeniittista teräslämpötilaa yli 20 - 40 ℃ , hidas jäähdytys lämmön säilyttämisen jälkeen, jolloin perliittikerroksen sementiitti jäähdytetään palloksi, mikä vähentää kovuutta.
(3) Isoterminen hehkutus. Jotta voitaisiin vähentää eräiden seosrakenteisten terästen, joilla on suuri nikkeli- ja kromipitoisuus, korkea kovuus leikkaamiseen. Yleensä austeniitti jäähdytetään austeniitin kaikkein epävakaimpaan lämpötilaan suhteellisen nopealla nopeudella ja kovuus voidaan pienentää, kun austeniitti muunnetaan tortuoitiksi tai sorbiitiksi asianmukaisen lämmön säilymisen jälkeen.
(4) Uudelleenkiteytys-hehkutus. Poistaaksesi metallilangan, ohut levy kylmän vetämisen prosessissa, kylmävalssaus kovettumisen ilmiö (kovuus kasvaa, muovin lasku). Lämmityslämpötila on yleensä terästä, joka alkoi muodostaa austeniittisen lämpötilan alle 50 ~ 150 ℃ , vain tällä tavalla voidaan poistaa rasitusta parantava vaikutus metallin pehmentämiseen.
(5) Grafiittihuuhtelu. Sitä käytetään valurautaa, joka sisältää suuren määrän sementiittiä, muovattavaksi rautaksi, jolla on hyvä plastisuus. Valuprosessi kuumennetaan 950 ° C: een tai niin, sopiva jäähdytys lämmön säilytysajan jälkeen tekee sementiitin hajoamisesta flokkuloituvan massan grafiitin.
(6) Diffuusiolämpö. Sitä käytetään lejeeringin valujen kemiallisen koostumuksen homogenointiin ja sen suorituskyvyn parantamiseen. Menetelmänä on kuumentaa valu korkeimpaan mahdolliseen lämpötilaan sulattamatta ja pitää se lämpimänä pitkään, ja sitten jäähdyttää sen hitaasti sen jälkeen, kun kaikki seoksen elementit on levitetty ja jakautunut tasaisesti.
(7) Stressihuojennus. Teräsvalujen ja hitsausosien sisäisen rasituksen poistaminen. Sillä, joka alkoi austeniittisen teräksen lämmityslämpötilan muodostumisen jälkeen alle 100 ~ 200 ℃ , pitäminen ilmassa jäähdytyksen jälkeen voi poistaa sisäisen stressin.